01

Portfolio

ABS

Intro

Come è stato possibile migliorare la competitività grazie a una visione sistemica dei processi e all’allineamento con la domanda

09 Portfolio

Masterwatt
Il percorso di Masterwatt per ridurre il lead time di produzione

Masterwatt_logo
1

Settore

Acciaieria

Sede

Udine, Italia
Settore Manifatturiero – Resistenze elettriche industriali (ETO)  
Sede Pianezza, TO


Dipendenti

0

Fatturato

0

EBITDA

0

Performance
raggiunte

Produttività
media giornaliera

0

Velocità su misura: il nuovo approccio ETO di Masterwatt

Il contesto

Masterwatt vanta un'esperienza pluridecennale nella progettazione e produzione di resistenze corazzate su misura destinate ad alcuni dei settori industriali più esigenti al mondo: petrolifero e siderurgico. La sua identità si fonda su una logica Engineer-To-Order spinta all'estremo: ogni resistenza nasce da un processo di progettazione altamente personalizzato, che traduce le specifiche esigenze del cliente in una soluzione unica, perfettamente integrata nei suoi processi e impianti industriali. Una capacità che richiede non solo competenza ingegneristica, ma anche una struttura organizzativa solida, distribuita su più stabilimenti produttivi, in grado di sostenere volumi e personalizzazione allo stesso tempo.

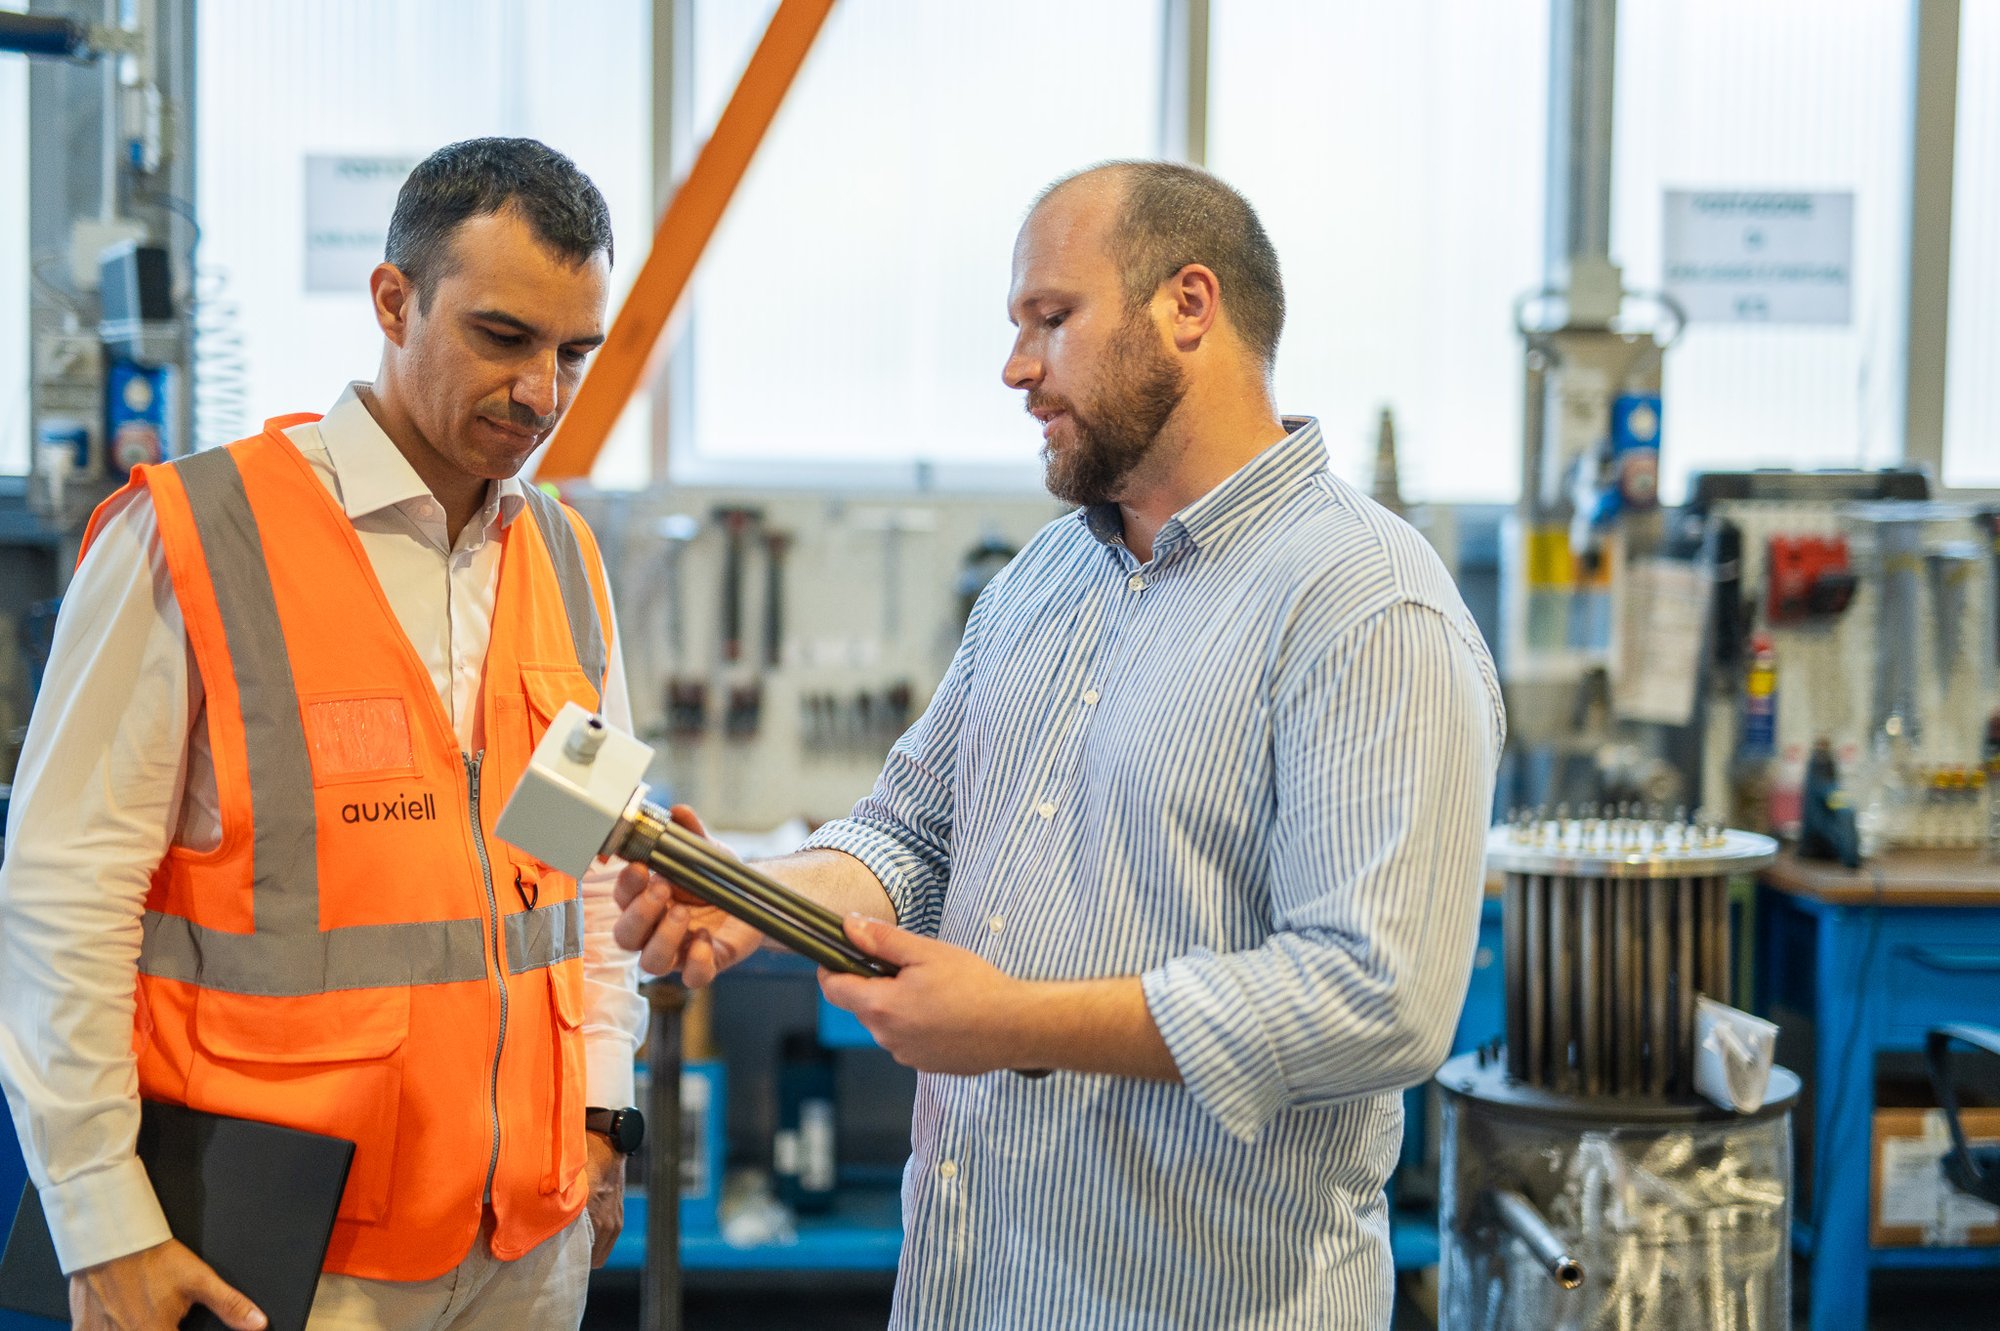
_DSC9626
La sfida

La sfida di business è arrivare ad affrontare la crescita in fatturato, tramite processi efficaci ed efficienti attraverso un’efficiente gestione delle operations e una misurazione delle attività produttive.

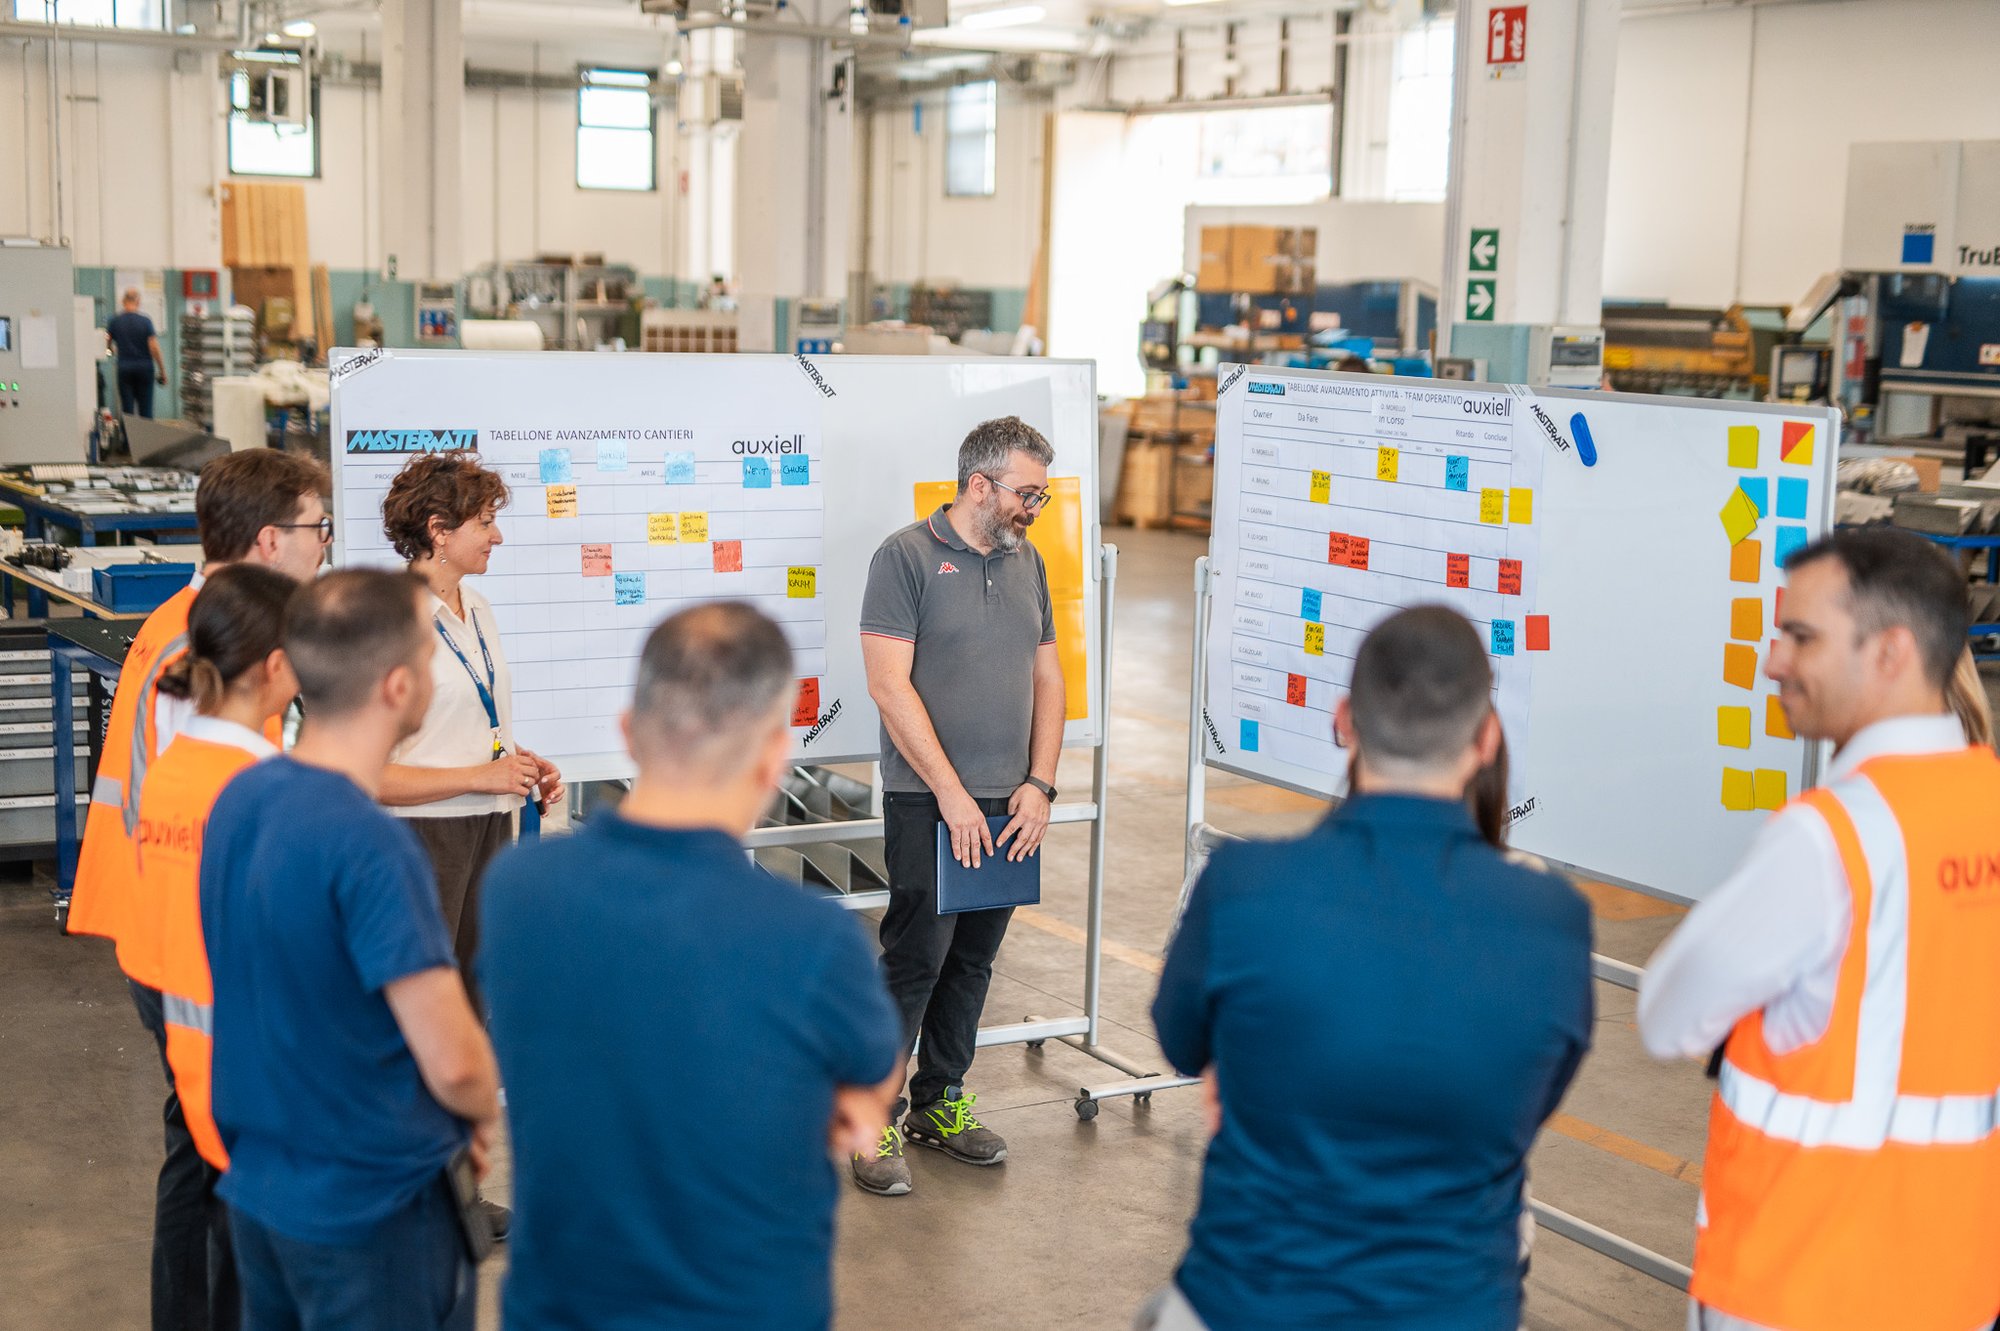
_DSC9475

Francesco Ravazzolo

Managing Director - Masterwatt

Francesca Lo Forte

Lean Agent - Masterwatt

Guido Calzolari

Technical Director - Masterwatt

Vuoi migliorare le performance della tua azienda?

Storia
azienda


1988

ABS nasce nel 1988 dalla fusione di due acciaierie di lunga esperienza e alta qualificazione: le Officine Bertoli, fondate nel 1813, e Safau, le cui origini risalgono al 1934. Da allora rappresenta la divisione Steelmaking del Gruppo Danieli.

Oggi

ABS è specializzata nella produzione di acciai lunghi speciali, una tipologia di prodotti ad alta specializzazione per settori che richiedono prestazioni di qualità elevata e applicazioni tecniche e meccaniche avanzate. La produzione utilizza interamente il ciclo del rottame che riduce le emissioni del 65% rispetto al ciclo con altoforno. ABS è fornitore di importanti filiere in costante innovazione come l'Automotive, la Power Generation Wind e Oil & Gas.


_DSC9412-1


Analisi, ridisegno e messa a terra del sistema di produzione, performance gap analysis e roadmap dello sviluppo prodotto di una manifattura ETO

La sfida di ABS

ABS si è rivolta al nostro team per ricercare un valido supporto nell'acquisizione di una visione sistemica dei propri processi produttivi. L'obiettivo è stato quello di sostenere la crescita del business attraverso la creazione di processi di fornitura e produzione best-in-class collegati ai bisogni reali degli specifici clienti.


Il punto di partenza

La trasformazione del primo macro-processo: Delivery


2022

Anno avvio collaborazione
con auxiell


Screenshot 2024-10-03 135112

Il progetto continua


Con ABS abbiamo inizialmente intrapreso un progetto sul macro-processo di Delivery che comprende produzione, supply chain e gestione degli ordini. 

SCAN

Lean Gap Analysis® in Delivery

Per analizzare lo stato corrente dei processi il team auxiell-ABS si è impegnato nella Lean Gap Analysis® dell'intera value stream Luna: processo che partendo dal rottame produce barre con diverse finiture. La mappatura ha riguardato tutto il processo, dalla produzione in acciaieria fino alla consegna del prodotto finito al cliente. Gli sprechi e le relative opportunità di miglioramento emersi hanno riguardato acciaieria (dalla fusione del rottame fino alla creazione del blumo), laminatoio e finiture. 

auxiellLeanSystem_LGA_ABS
I gap emersi
01

Tempi di consegna al cliente non conformi

L’elevato volume di materiali in work-in-progress e la struttura produttiva caratterizzata da limitata flessibilità incidevano sui lead time complessivi del processo. 

02

Variabilità nelle performance di consegna

Scostamenti rispetto alle tempistiche previste, con impatto sulla percezione del livello di servizio da parte dei clienti.

03

Gestione dei materiali in WIP tra le diverse fasi del processo

L’organizzazione dei flussi di finitura secondo un modello “a lotti e code” portava a un accumulo di scorte non sempre ottimizzato nei punti di discontinuità del processo, in particolare tra acciaieria e laminatoio e nelle fasi successive. Questo fenomeno era influenzato dal disallineamento delle capacità produttive delle singole fasi.

04

Efficienza di fase

Il focus era nell'efficientamento del costo di ogni singola fase e mancava una visione di processo end-to-end.

05

Decisioni prese sulla base di indicatori di fase

L'assenza di indicatori di processo limitava la possibilità di supportare le scelte legate al flusso.


PLAN

Lean RoadMap® in Delivery

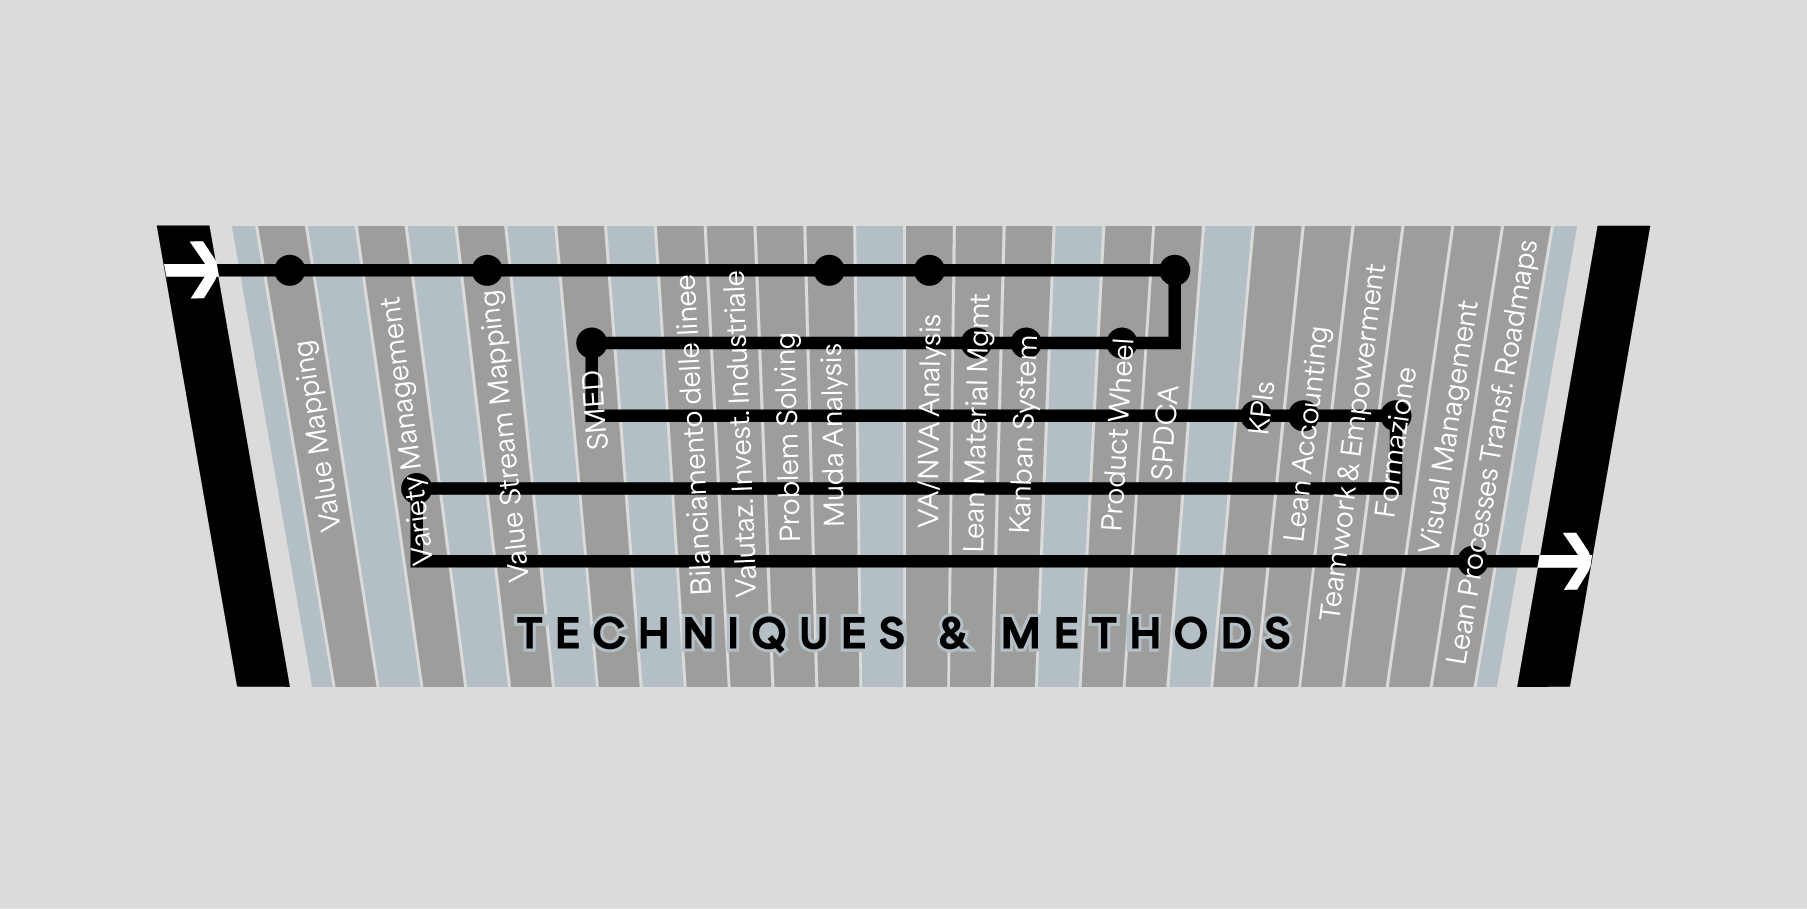
Questi i punti di partenza alla base della fase successiva del progetto, ossia quella di PLAN. Attraverso la Lean RoadMap® abbiamo definito la sequenza di implementazione delle più corrette tecniche lean che ci permettessero di raggiungere gli obiettivi concordati con il team ABS.  Nello specifico, il team di lavoro si è concentrato su: 

auxiellLeanSystem_LRM_ABS
La direzione da percorrere
01

Aggiornamento della Product Wheel del laminatoio

Per aumentare il collegamento alla domanda e la flessibilità di produzione.

02

Revisione dell'organizzazione di collaudi e laboratori secondo la logica pull

Per far sì che i collaudi - effettuati da chi verifica i parametri di processo e qualità - e i laboratori - in cui vengono fatte le analisi di qualità dei prodotti - venissero gestiti più efficientemente e con tempistiche ridotte.

03

Introduzione di un sistema pull di gestione della produzione 

Per ridurre il lead time di processo e ridimensionare la capacità produttiva di ogni fase al fine di evitare "code", ossia materiale in giacenza in attesa davanti ogni fase.

04

Revisione KPI di processo 

Per renderli maggiormente esaustivi e collegati tra loro e al bisogno del cliente.


Benefici attesi
Miglioramento della puntualità (target + 10% LOTP)
Riduzione delle giacenze di semilavorati e prodotto finito (target - 10.000 tonnellate)
Riduzione del parco grezzi (target 15%)

DO

Delivery Overall Transformation

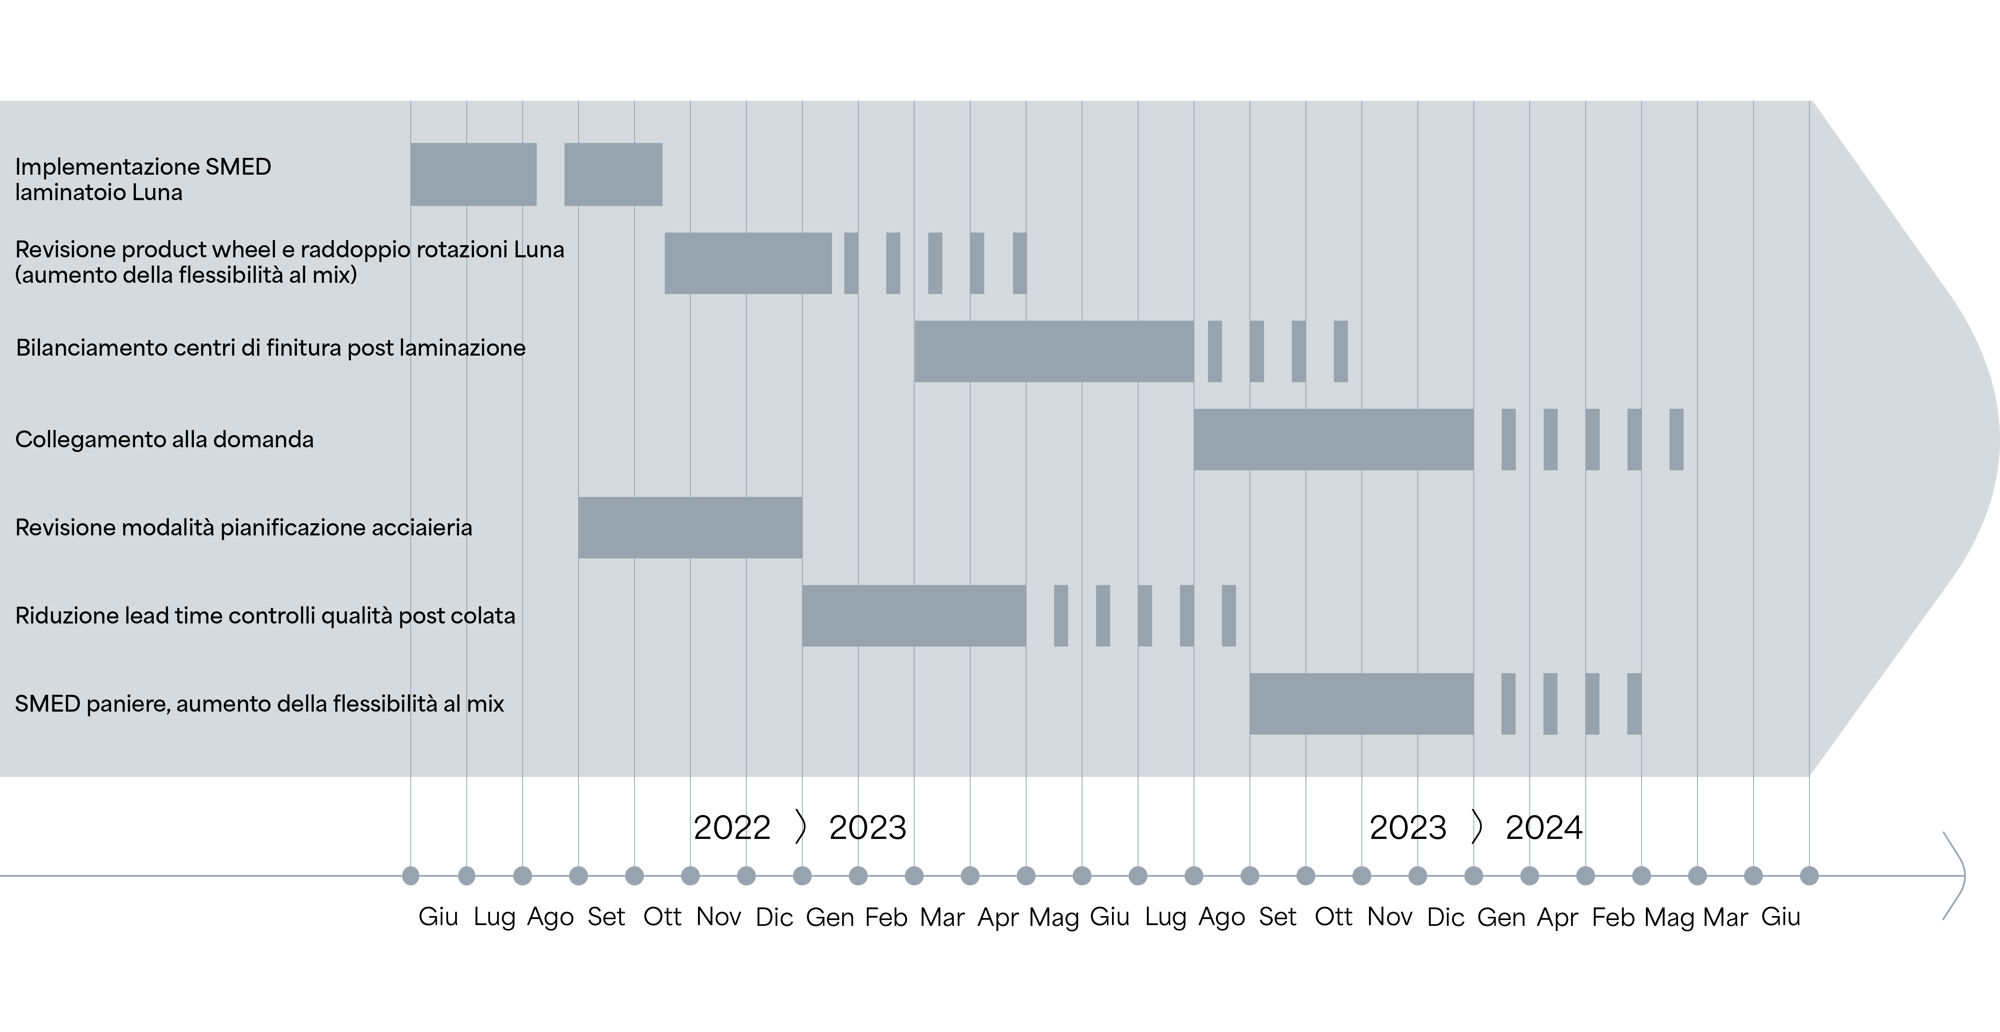
Quali attività e tecniche lean ci hanno permesso di raggiungere l’obiettivo stabilito?

GANTT_Delivery_ABS

Collegamento alla domanda e alla product wheel del laminatoio

Lavorando con produzione e controllo qualità da un lato e forza commerciale e team di pianificazione dall'altro sono state stabilite le migliori azioni da implementare per capire a fondo quali potessero essere i bisogni reali dei clienti. Con il supporto di edxiting è stato organizzato un workshop - lo Steel Game - dedicato all'identificazione dei bisogni dei clienti e al collegamento alla domanda. Una volta creati con ABS i modelli di risposta al mercato abbiamo coinvolto direttamente i clienti nel progetto definendo con loro - nel massimo livello di dettaglio - le azioni e gli strumenti per rispondere alle richieste. Sulla produzione l'effetto è stato quello di livellarla grazie a un miglior collegamento alla domanda mediante l'utilizzo del kanban con alcuni clienti selezionati. Grazie alla visibilità della Product Wheel, alcuni clienti hanno avuto l'opportunità di operare in logica di 'prenotazione della capacità produttiva', potendo riservare uno specifico slot per i loro ordini. Questo approccio ha permesso di testare e ottimizzare il sistema, con potenziali benefici estendibili in futuro.

Revisione in ottica pull del flusso delle finiture

L'intero processo produttivo è stato rivisto andando a identificare i diversi colli di bottiglia per eliminarli in modo da garantire il flusso nelle fasi di finitura evitando interruzioni o aumento delle code.   

Problem solving esteso: miglioramento della puntualità e riduzione dello stock

Con un team multifunzionale - pianificazione, produzione, qualità, commerciale - attraverso l'applicazione della tecnica del problem solving sono state indagate le cause radice degli ostacoli allo scorrere del flusso ed è stato definito un set di azioni che portassero un impatto diretto sulla puntualità e sullo stock. Due aspetti in particolare sono stati rivisti: 
1. Le logiche e i parametri di pianificazione in acciaieria, laminatoio e finiture.
2. Il collegamento delle fasi del processo per abbassare scorte, ridurre il lead time e migliorare la produttività.

Revisione KPI di processo 

Partendo dagli indicatori già utilizzati in ABS si è andati ad analizzare cosa fosse a valore per il cliente, passando da KPI di fase a KPI di processo. Nello specifico è stato rivisto il Lean on Time Production (LOTP) - puntualità sulla data di fine produzione stabilita - e sono stati introdotti altri due indicatori: 
1. Shipped on Time (SOT) per misurare - concluso il processo di lavorazione - il rispetto della data di spedizione del prodotto finito al cliente
2. Lean on Time Delivery (LOTD) per monitorare l'arrivo del materiale al cliente. 
Questa attività è stata interamente svolta a quattro mani con il team ABS composto da figure afferenti a diverse aree aziendali - dal direttore commerciale allo sviluppo del business, dalla logistica alla pianificazione. 

Gestione in pull delle prove di laboratorio e dei collaudi

La fase di collaudo è stata messa a flusso rendendo visibile al laboratorio i campioni tagliati, individuando dei momenti fissi di prelievo dei campioni da parte degli operatori di laboratorio che eseguivano i test e pubblicavano i risultati entro un giorno (dai 4 giorni iniziali). Sono stati ridefiniti i flussi operativi del laboratorio ed è stato implementato il milkrun di prelievo dei provini in logica pull - rendendolo poka yoke - e riducendo così anche il lead time dei test metallografici in laboratorio. Un'ulteriore attività di miglioramento ha riguardato il processo di emissione del certificato di qualità del prodotto: è stato rivisto il flusso informativo collegando la fase di approntamento del materiale (in attesa di essere spedito) alle priorità di emissione dei certificati. 

Pianificazione degli ordini di produzione dell'acciaieria con orizzonti variabili

Per abbassare lo stock tra acciaieria e laminatoio e i parchi a valle del laminatoio è stato ridotto l’orizzonte di programmazione: inizialmente veniva considerato un orizzonte temporale di 5 settimane. In prima istanza gli articoli sono stati classificati sulla base dei volumi e della frequenza di consumo grazie alla tecnica ABC-RRS (tecnica di analisi che si applica in fase di scan e plan). La proposta è stata quella di lavorare con un orizzonte differenziato sulla base della rotazione dell’articolo: 3 settimane su articoli alto rotanti [runners] (consumati per almeno 80% delle settimane nel periodo analizzato) mentre 4 settimane sui medio rotanti [repeaters] e 5 settimane sui basso rotanti [strangers] (consumati per meno del 15% delle settimane nel periodo analizzato). La classificazione è stata poi inserita nel sistema gestionale in modo da pianificare la produzione degli ordini sulla base delle tempistiche previste per ogni categoria. 


CHECK

Abbiamo raggiunto gli obiettivi stabiliti?

La puntualità è aumentata del 7% LOTP - in target rispetto al valore stabilito inizialmente

Le giacenze di semilavorati e prodotto finito sono diminuite del 17% 

A livello di team sono state avviate diverse attività di problem solving che si autoalimentano e il gruppo rimane costantemente coinvolto nel migliorare in autonomia i processi 

Il coinvolgimento delle prime linee dei team commerciale/logistica/produzione/controllo di gestione ha permesso di organizzare meeting settimanali sui progetti in modo tale da agire prontamente in caso di scostamenti dal target

Il team ragiona per processo e non in ottica di costi della singola fase tanto da optare, in alcuni casi, per soluzioni che prevedono un aumento dei costi della singola fase a fronte di una riduzione di quelli di processo


I benefici raggiunti hanno influenzato positivamente il team. Le persone, che si sono rese da subito disponibili dimostrando una notevole propensione al cambiamento, hanno accolto il progetto con entusiasmo. Sono le persone a portare i risultati e solo cambiando il loro comportamento è possibile avere successo nella trasformazione: questa è la vera differenza tra essere lean e fare lean.

Dal punto vendita pilota a tutto il canale di vendita

Il metodo acquisito della riprogettazione del punto vendita pilota ha consentito al management e al team interno di miglioramento di acquisire consapevolezza sui benefici qualitativi e quantitativi della trasformazione Lean. Questo ci ha portato a costruire uno standard Aspiag per l'analisi e la riprogettazione di tutti i processi dei punti vendita e ha consentito di avviare l'estensione dei miglioramenti portati all'interno del punto vendita pilota a tutti i punti vendita del canale in un percorso della durata di 3 anni.

Gli ostacoli
  • Un plant in crescita, con margini di efficienza nel flusso da cogliere.

    Lo sviluppo nel tempo delle aree produttive aveva reso meno immediato il collegamento fluido tra materiali e fasi. Il work sampling - l'analisi di come le persone impiegano il tempo di lavoro - ha confermato il potenziale: il 57% delle FTE (risorse operative), operanti sui riscaldatori corazzati, aveva margini concreti di efficienza da recuperare.

  • Un flusso informativo da strutturare e accelerare.

    In un contesto ETO (Engineer-To-Order, dove ogni prodotto è progettato su misura per il cliente), la fase di sviluppo dedicata a ciascun ordine costituisce una complessità intrinseca, che richiedeva un coordinamento sempre più stretto tra commerciale e ufficio tecnico per portare i tempi di attraversamento a una maggiore prevedibilità e controllo.

  • Un lead time da portare sotto controllo per competere sul mercato.

    Con tempi medi di consegna - il lead time, ovvero il tempo che intercorre tra la ricezione dell'ordine e la consegna al cliente - intorno alle 8 settimane e una puntualità al 13% (riscaldatori corazzati), c'era un'opportunità concreta di trasformare la velocità di risposta in un vantaggio competitivo reale.


L'approccio e le aree di intervento

Insieme al team Masterwatt abbiamo avviato un percorso strutturato di ottimizzazione delle performance articolato sulla Delivery, coinvolgendo fin dall'inizio le funzioni chiave dell'organizzazione.

Il metodo applicato ha permesso di mappare con precisione gli sprechi, quantificare il potenziale e costruire un piano di trasformazione con priorità chiare e azioni misurabili.

Il percorso ha incluso:

Value Stream Mapping

per rendere visibili i flussi e individuare i veri colli di bottiglia

0

Analisi VA/NVA e work sampling

per misurare il reale utilizzo delle risorse

0

Relayout dei plant

per eliminare i trasferimenti tra aree e definire metodi pull di collegamento tra le fasi

0

Standardizzazione delle operazioni critiche

con particolare focus sulla saldatura - identificata come collo di bottiglia principale del processo

0

Ridisegno del flusso informativo

tra commerciale, ufficio tecnico e produzione

0

Lean Accounting

per collegare i cantieri operativi alla redditività della value stream

0

Introduzione del Kanban

sulle categorie di componenti ad alta rotazione

0

Avvio di un processo S&OP strutturato

con cruscotti di visibilità per il team commerciale e le operations

0

Il tutto accompagnato da un percorso di formazione sui principi lean e dall'introduzione, fortemente voluta da Masterwatt, della figura del Lean Manager, oggi punto di riferimento per il consolidamento e lo sviluppo del sistema.


I risultati

I numeri parlano da soli.

0

Lead time di produzione


0

LT di prod. elementi


0

Efficienza saldatura


0

Tempo ciclo saldatura


0

Tempo di inserimento ordine


0

Giacenza magazzino componenti


Performance
raggiunte

Oggi Masterwatt dispone di strumenti concreti per governare la propria complessità operativa con un sistema scalabile e allineato agli obiettivi di crescita, grazie a un percorso costruito e implementato con il coinvolgimento diretto delle proprie persone. Un’evoluzione che ha già generato benefici operativi misurabili, rafforzando le basi per la crescita futura del business.


Un progetto che si è allargato

I primi risultati hanno convinto Masterwatt a estendere il perimetro del progetto. Ora stiamo lavorando su nuove aree: lo sviluppo prodotto, e un'altra value stream aziendale (quadri elettrici), e la digital transformation. È in corso anche un assessment digitale orientato alla lean organization.

L'azienda sta cercando attivamente di estendere il lean system a tutte le funzioni aziendali - un segnale chiaro di quanto il cambiamento sia stato percepito come reale e sostenibile, non come un intervento episodico.

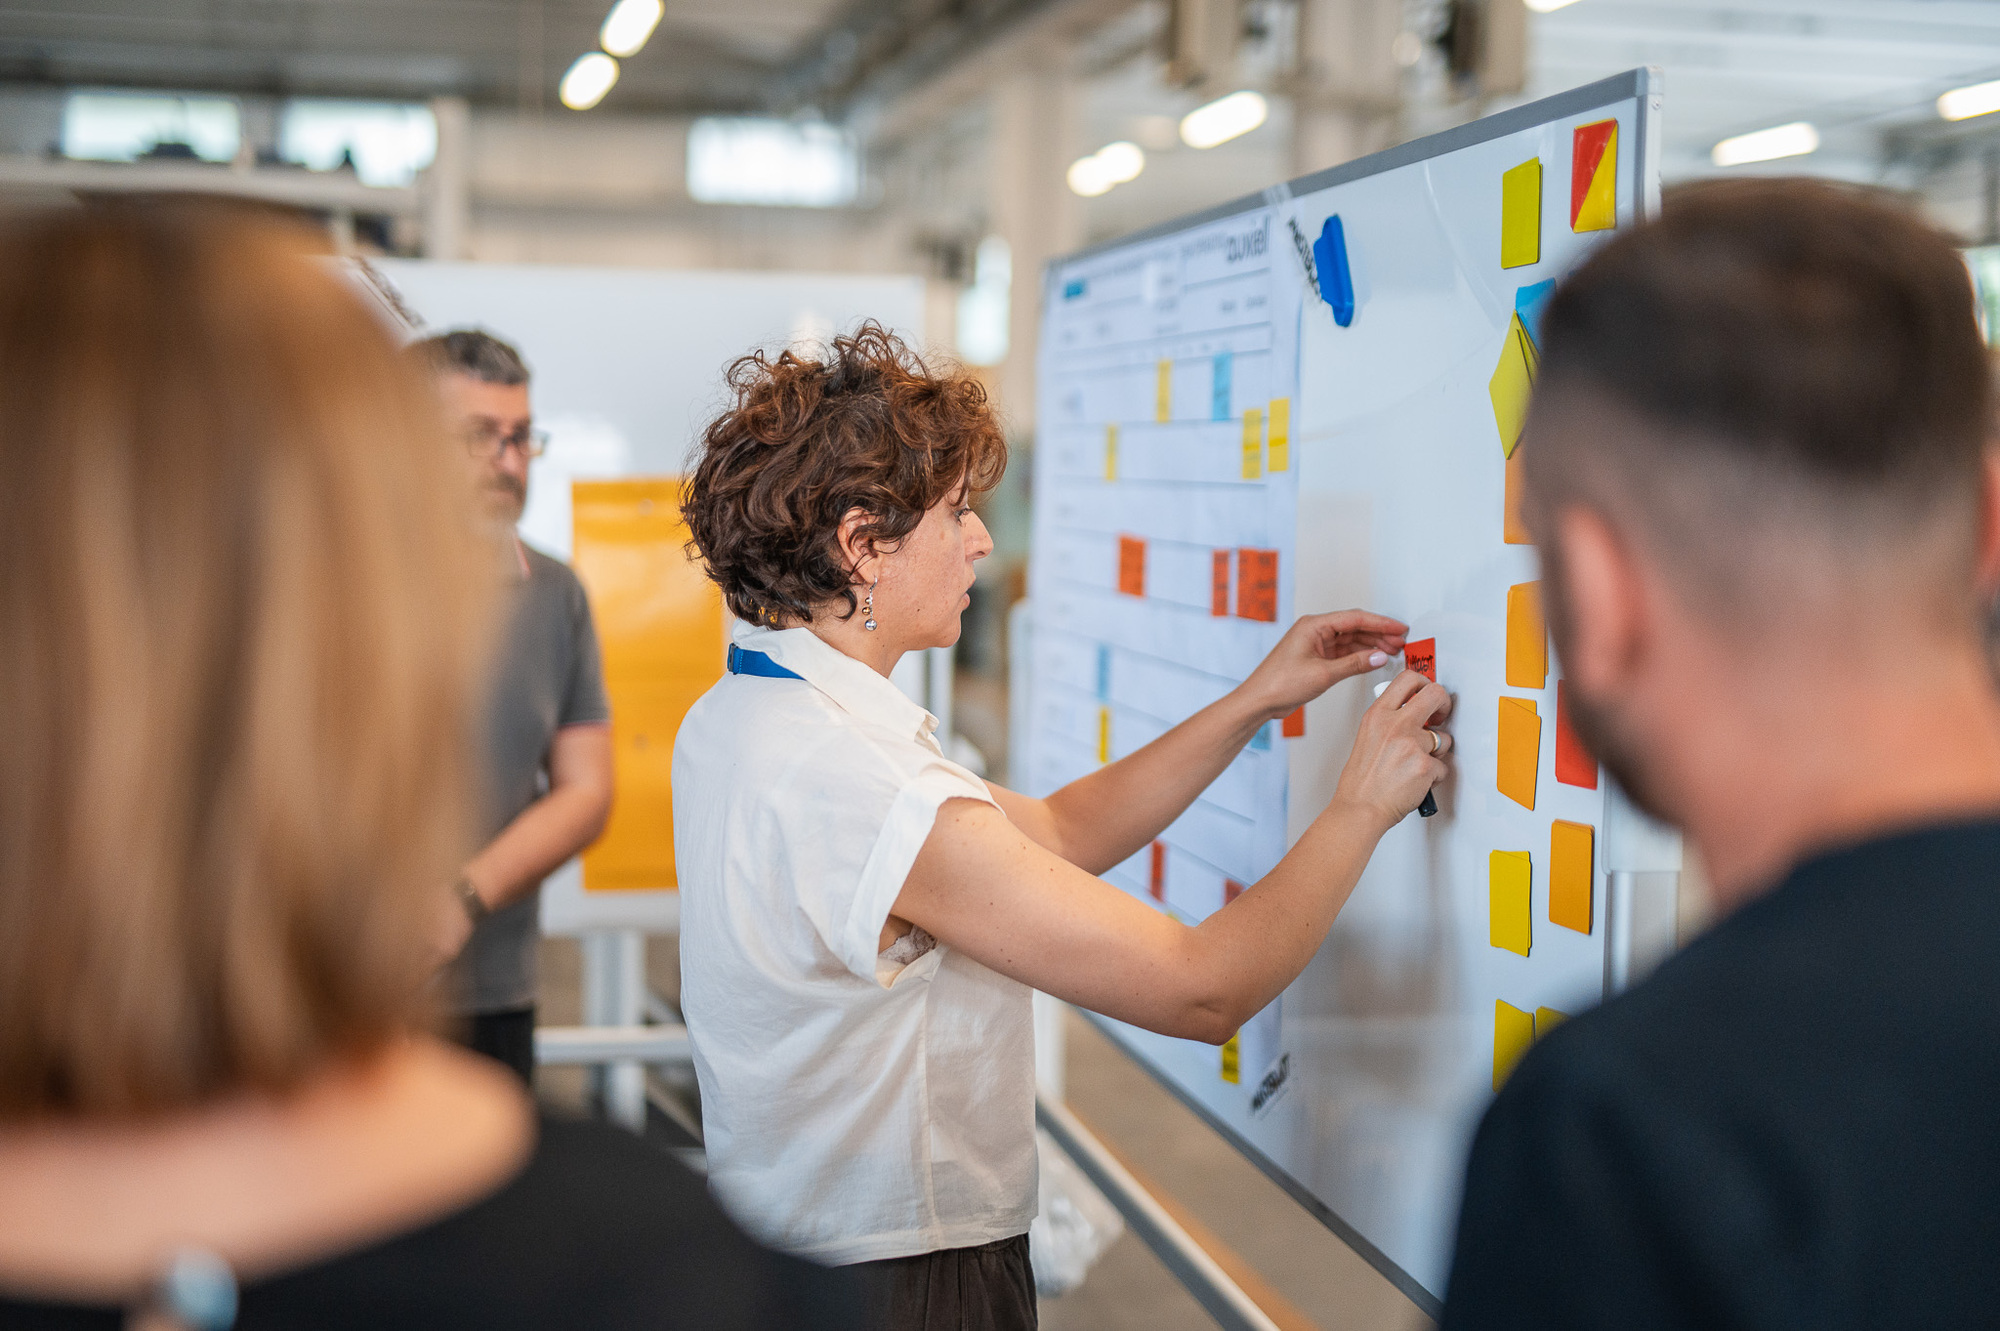
_DSC9652-1

Vuoi migliorare le performance della tua azienda?

Leggi anche

1
1

03

Findus

Ridurre i tempi di cambio prodotto per liberare capacità produttiva e rendere più flessibile la linea 4 Salti in Padella

IMG_1307

I nostri esperti a disposizione per guidare la tua azienda alla trasformazione

Iscriviti alla nostra newsletter e ricevi contenuti esclusivi, consigli pratici e novità direttamente nella tua inbox!