02

Portfolio

ABS

Intro

Come è stato possibile migliorare la competitività grazie a una visione sistemica dei processi e all’allineamento con la domanda

_DSC1721

Fedrigoni Special Papers
Un piano per migliorare performance, gestione degli scarti e sviluppo delle persone

fedrigoni-specialpapers_2
1

Settore

Acciaieria

Sede

Udine, Italia
Performance
raggiunte

Produttività
media giornaliera

0

Fedrigoni trasforma i processi produttivi con auxiell. Un piano per migliorare performance, gestione degli scarti e sviluppo delle persone

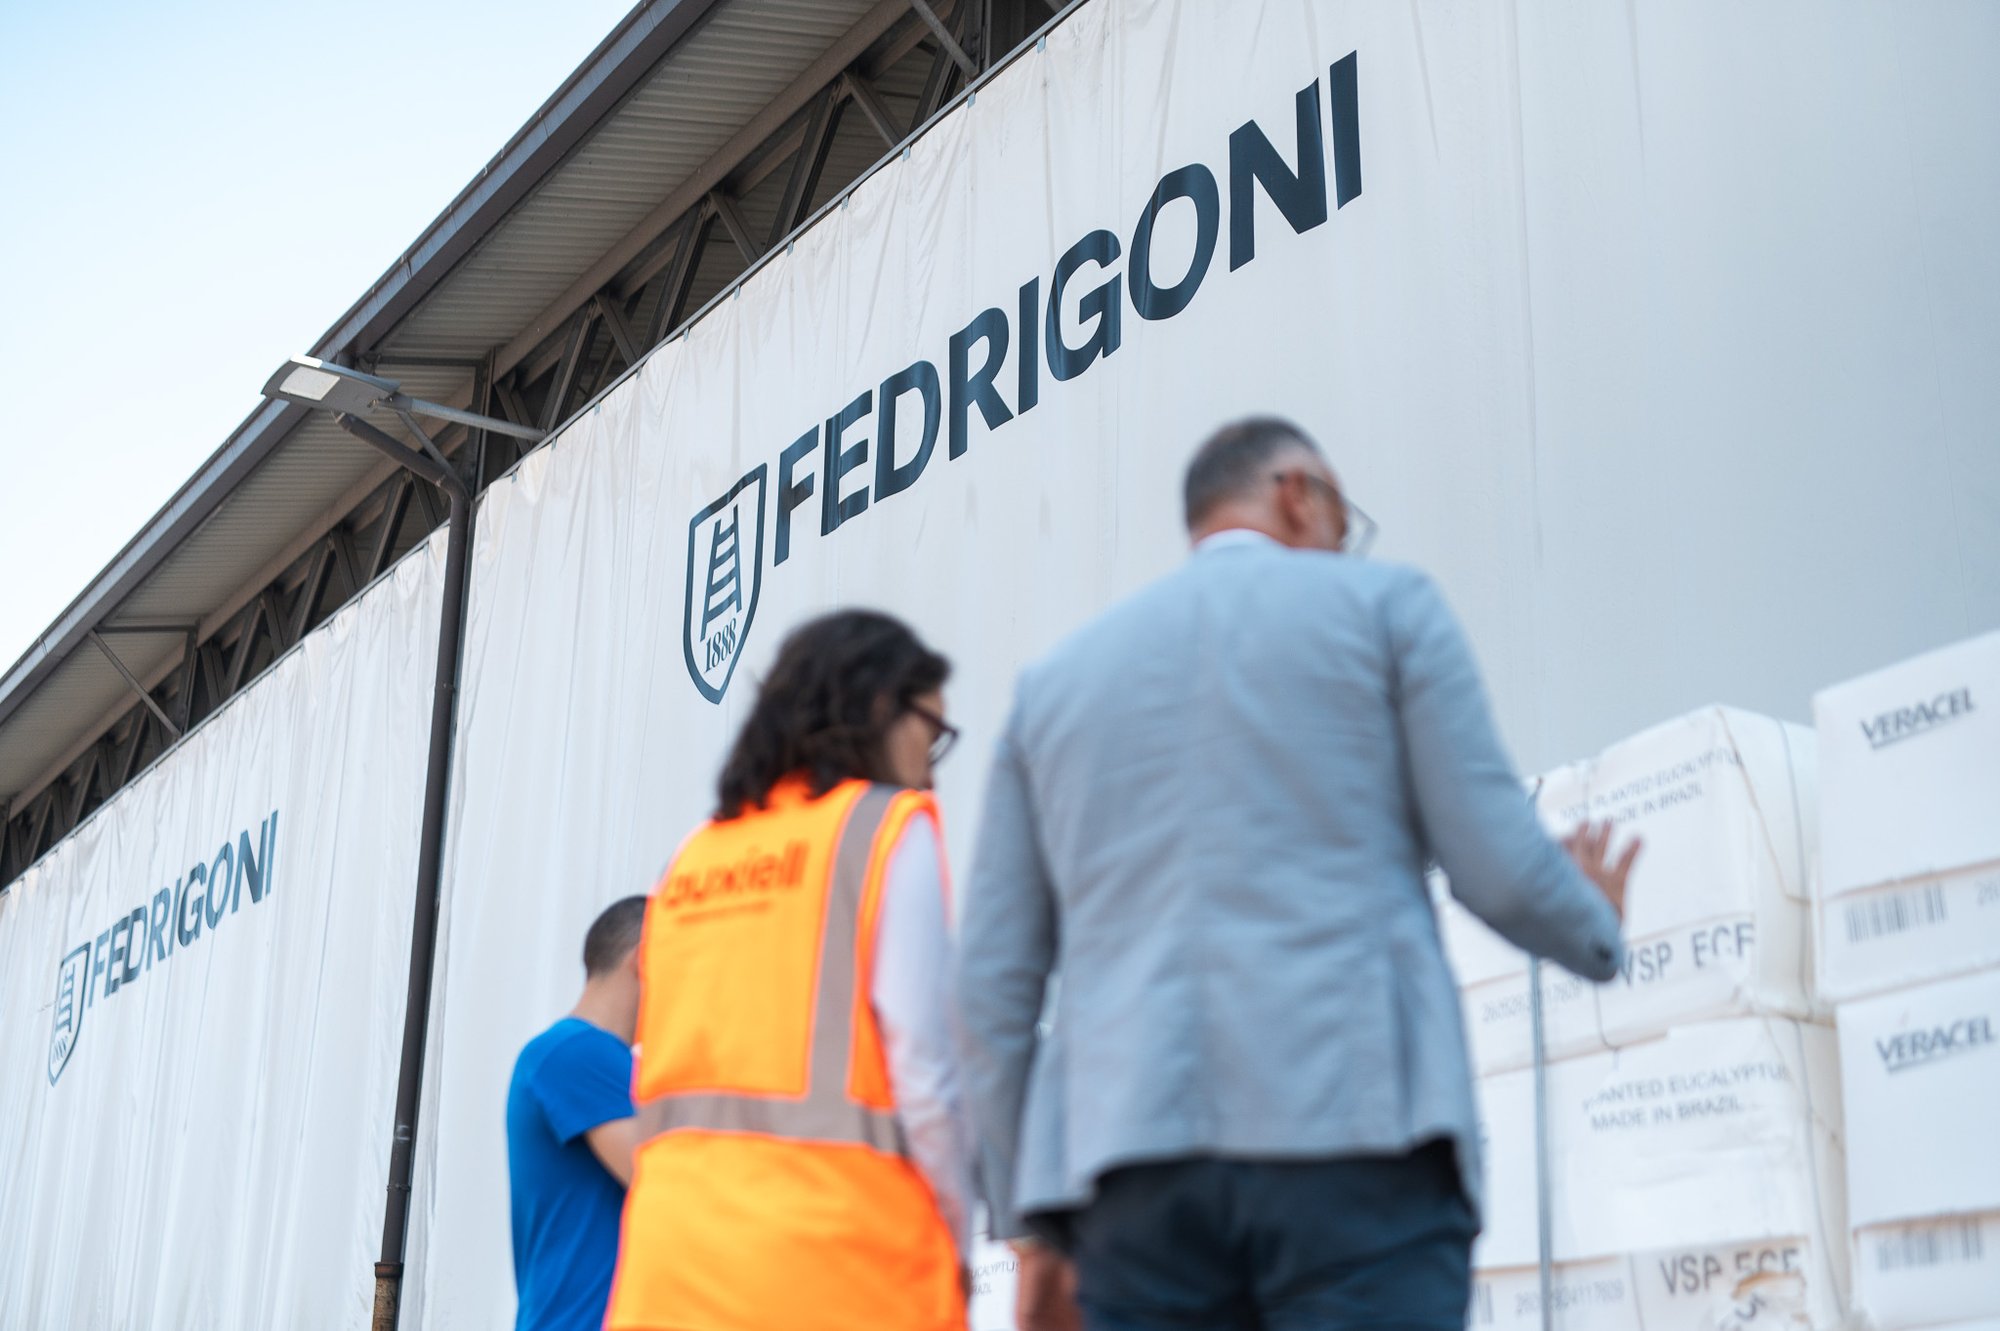
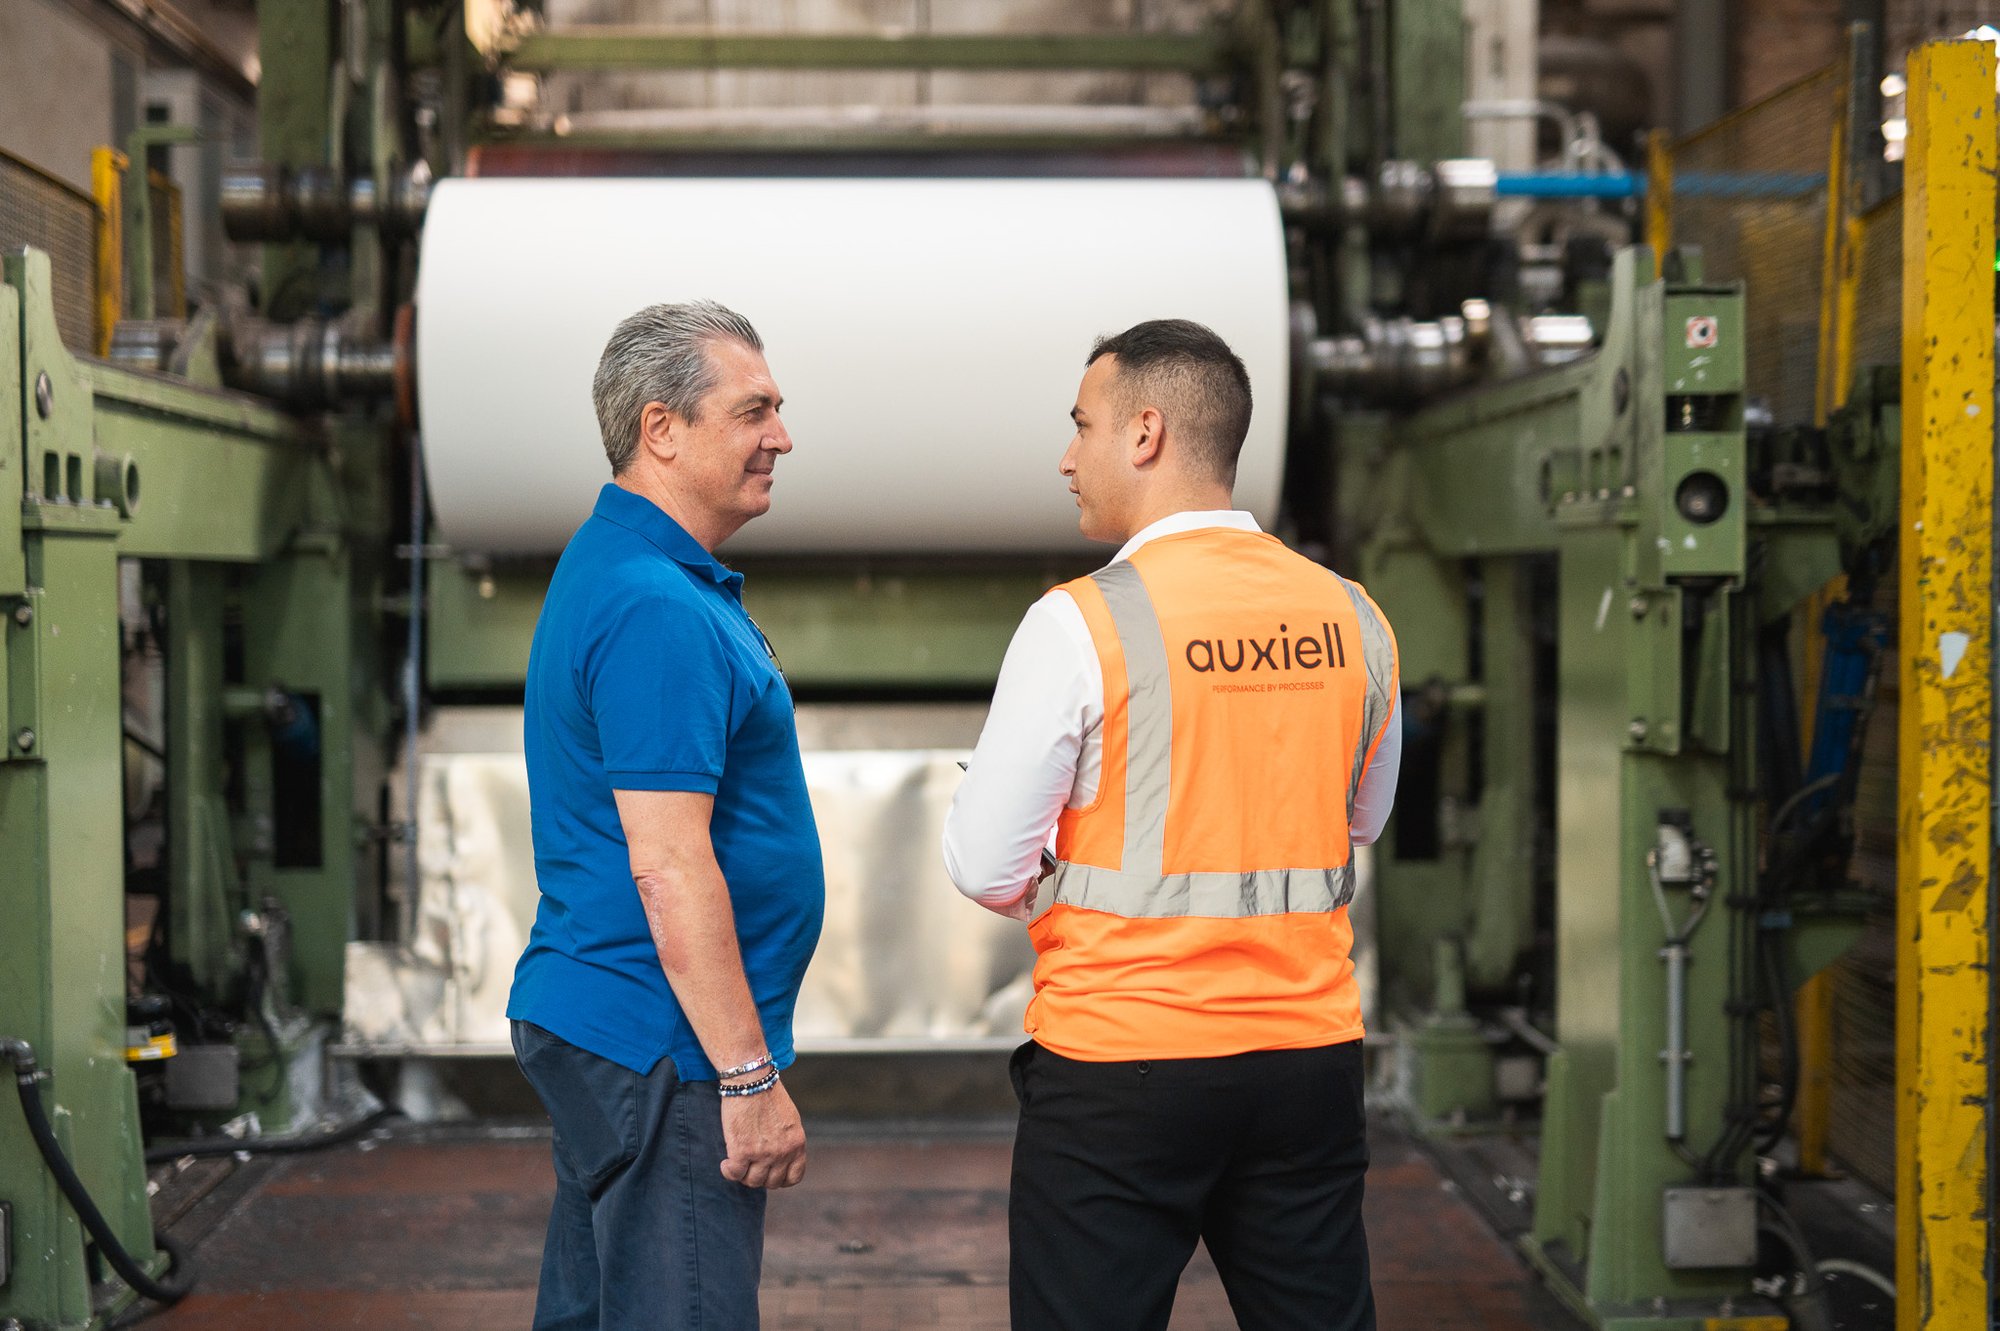
Migliorare le performance produttive, ridurre gli sprechi e accompagnare le persone nell’adozione di nuovi metodi di lavoro. Sono i tre pilastri del programma di trasformazione industriale avviato da Fedrigoni insieme ad auxiell per rendere i processi produttivi più efficienti e sostenibili e supportare nel tempo l’evoluzione del business e delle sue persone.

Il percorso ha trovato applicazione in Fedrigoni Special Papers, la divisione che produce carte speciali per il packaging di lusso, editoria, stampa digitale e identità aziendale, oltre a soluzioni tecniche che spaziano dalle carte che sostituiscono la plastica ai supporti per etichette, dai prodotti per l'arte e il disegno fino a quelli per la sicurezza e anticontraffazione. Il programma ha un perimetro ampio e coinvolge tutti gli stabilimenti italiani della divisione.

Nei siti coinvolti, il programma ha già prodotto miglioramenti lungo i diversi assi di intervento. L'efficientamento dei macchinari e la revisione delle procedure operative hanno consentito di ridurre gli scarti e le rilavorazioni, con un impiego più efficace delle materie prime. Accanto ai risultati operativi, il progetto sta accompagnando un cambio profondo nel modo di lavorare all'interno degli stabilimenti: l'introduzione di metodi condivisi per analizzare i problemi, prendere decisioni e verificare i risultati sta guidando un percorso di change management orientato a una maggiore responsabilizzazione delle persone, alla collaborazione tra funzioni e al miglioramento continuo.
 

Le fasi del progetto

Il lavoro ha preso in esame l’intero percorso seguito dal prodotto, dall’ingresso delle materie prime fino alla consegna al cliente. Per ciascuno stabilimento sono stati analizzati il funzionamento degli impianti, i flussi dei materiali, le modalità di pianificazione, i tempi di attraversamento degli ordini, la qualità e gli indicatori utilizzati per prendere decisioni. Su questa base è stato definito un piano di intervento specifico per ogni sito, con priorità, obiettivi, risultati attesi e criteri comuni di misurazione.

«La crescita di Fedrigoni Special Papers richiede un sistema industriale capace di evolvere insieme ai mercati, ai prodotti e alle esigenze dei clienti. Il percorso avviato con auxiell ci permette di intervenire in modo strutturale sui processi, collegando competitività, sostenibilità e sviluppo delle persone. L’obiettivo non è introdurre singoli strumenti, ma costruire un modello operativo più solido, misurabile e replicabile, in grado di accompagnare nel tempo la trasformazione di Fedrigoni»

dichiara Mario Naldini, Operations Director Fedrigoni Special Papers

Mario Naldini

Operations Director - Fedrigoni Special Papers

Roberto Bertasini

Plant Manager - Fedrigoni Special Papers

Flavio Viventi

Plant Manager - Fedrigoni Special Papers

Vuoi migliorare le performance della tua azienda?

Storia
azienda


1988

ABS nasce nel 1988 dalla fusione di due acciaierie di lunga esperienza e alta qualificazione: le Officine Bertoli, fondate nel 1813, e Safau, le cui origini risalgono al 1934. Da allora rappresenta la divisione Steelmaking del Gruppo Danieli.

Oggi

ABS è specializzata nella produzione di acciai lunghi speciali, una tipologia di prodotti ad alta specializzazione per settori che richiedono prestazioni di qualità elevata e applicazioni tecniche e meccaniche avanzate. La produzione utilizza interamente il ciclo del rottame che riduce le emissioni del 65% rispetto al ciclo con altoforno. ABS è fornitore di importanti filiere in costante innovazione come l'Automotive, la Power Generation Wind e Oil & Gas.


_DSC0902


«La portata di questo progetto dipende dalla capacità di tenere insieme la trasformazione dei processi e quella dell’organizzazione»

La sfida di ABS

ABS si è rivolta al nostro team per ricercare un valido supporto nell'acquisizione di una visione sistemica dei propri processi produttivi. L'obiettivo è stato quello di sostenere la crescita del business attraverso la creazione di processi di fornitura e produzione best-in-class collegati ai bisogni reali degli specifici clienti.


Il punto di partenza

La trasformazione del primo macro-processo: Delivery


2022

Anno avvio collaborazione
con auxiell


Screenshot 2024-10-03 135112

Il progetto continua


Con ABS abbiamo inizialmente intrapreso un progetto sul macro-processo di Delivery che comprende produzione, supply chain e gestione degli ordini. 

SCAN

Lean Gap Analysis® in Delivery

Per analizzare lo stato corrente dei processi il team auxiell-ABS si è impegnato nella Lean Gap Analysis® dell'intera value stream Luna: processo che partendo dal rottame produce barre con diverse finiture. La mappatura ha riguardato tutto il processo, dalla produzione in acciaieria fino alla consegna del prodotto finito al cliente. Gli sprechi e le relative opportunità di miglioramento emersi hanno riguardato acciaieria (dalla fusione del rottame fino alla creazione del blumo), laminatoio e finiture. 

auxiellLeanSystem_LGA_ABS
I gap emersi
01

Tempi di consegna al cliente non conformi

L’elevato volume di materiali in work-in-progress e la struttura produttiva caratterizzata da limitata flessibilità incidevano sui lead time complessivi del processo. 

02

Variabilità nelle performance di consegna

Scostamenti rispetto alle tempistiche previste, con impatto sulla percezione del livello di servizio da parte dei clienti.

03

Gestione dei materiali in WIP tra le diverse fasi del processo

L’organizzazione dei flussi di finitura secondo un modello “a lotti e code” portava a un accumulo di scorte non sempre ottimizzato nei punti di discontinuità del processo, in particolare tra acciaieria e laminatoio e nelle fasi successive. Questo fenomeno era influenzato dal disallineamento delle capacità produttive delle singole fasi.

04

Efficienza di fase

Il focus era nell'efficientamento del costo di ogni singola fase e mancava una visione di processo end-to-end.

05

Decisioni prese sulla base di indicatori di fase

L'assenza di indicatori di processo limitava la possibilità di supportare le scelte legate al flusso.


PLAN

Lean RoadMap® in Delivery

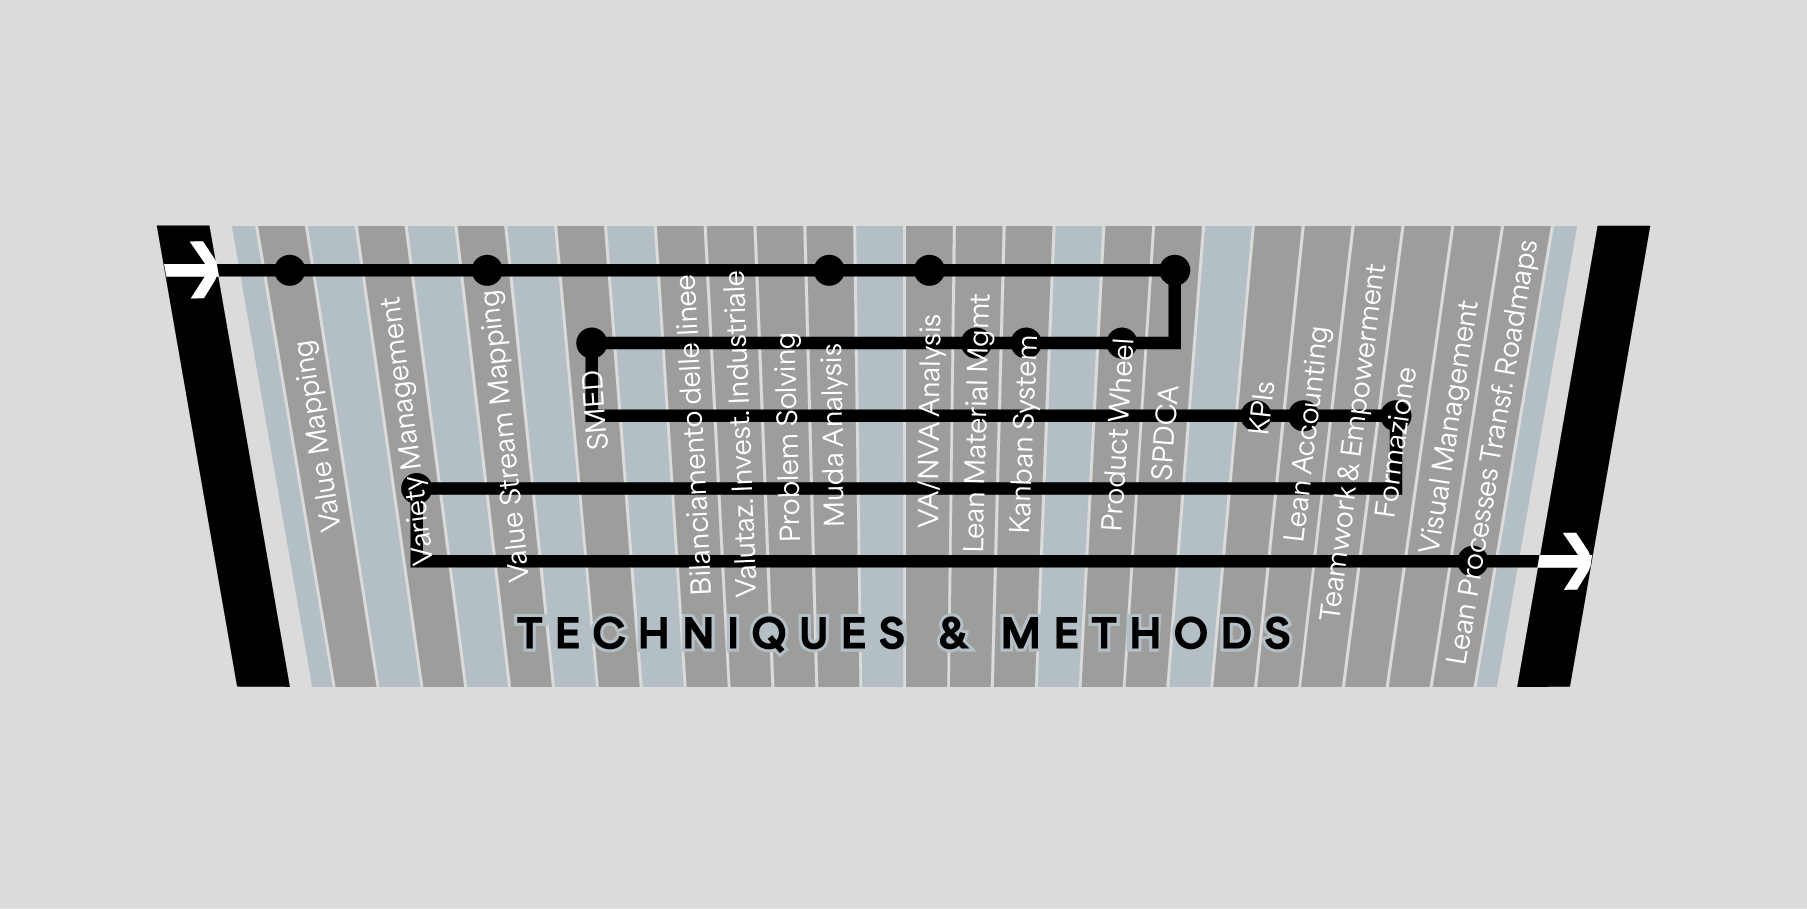
Questi i punti di partenza alla base della fase successiva del progetto, ossia quella di PLAN. Attraverso la Lean RoadMap® abbiamo definito la sequenza di implementazione delle più corrette tecniche lean che ci permettessero di raggiungere gli obiettivi concordati con il team ABS.  Nello specifico, il team di lavoro si è concentrato su: 

auxiellLeanSystem_LRM_ABS
La direzione da percorrere
01

Aggiornamento della Product Wheel del laminatoio

Per aumentare il collegamento alla domanda e la flessibilità di produzione.

02

Revisione dell'organizzazione di collaudi e laboratori secondo la logica pull

Per far sì che i collaudi - effettuati da chi verifica i parametri di processo e qualità - e i laboratori - in cui vengono fatte le analisi di qualità dei prodotti - venissero gestiti più efficientemente e con tempistiche ridotte.

03

Introduzione di un sistema pull di gestione della produzione 

Per ridurre il lead time di processo e ridimensionare la capacità produttiva di ogni fase al fine di evitare "code", ossia materiale in giacenza in attesa davanti ogni fase.

04

Revisione KPI di processo 

Per renderli maggiormente esaustivi e collegati tra loro e al bisogno del cliente.


Benefici attesi
Miglioramento della puntualità (target + 10% LOTP)
Riduzione delle giacenze di semilavorati e prodotto finito (target - 10.000 tonnellate)
Riduzione del parco grezzi (target 15%)

DO

Delivery Overall Transformation

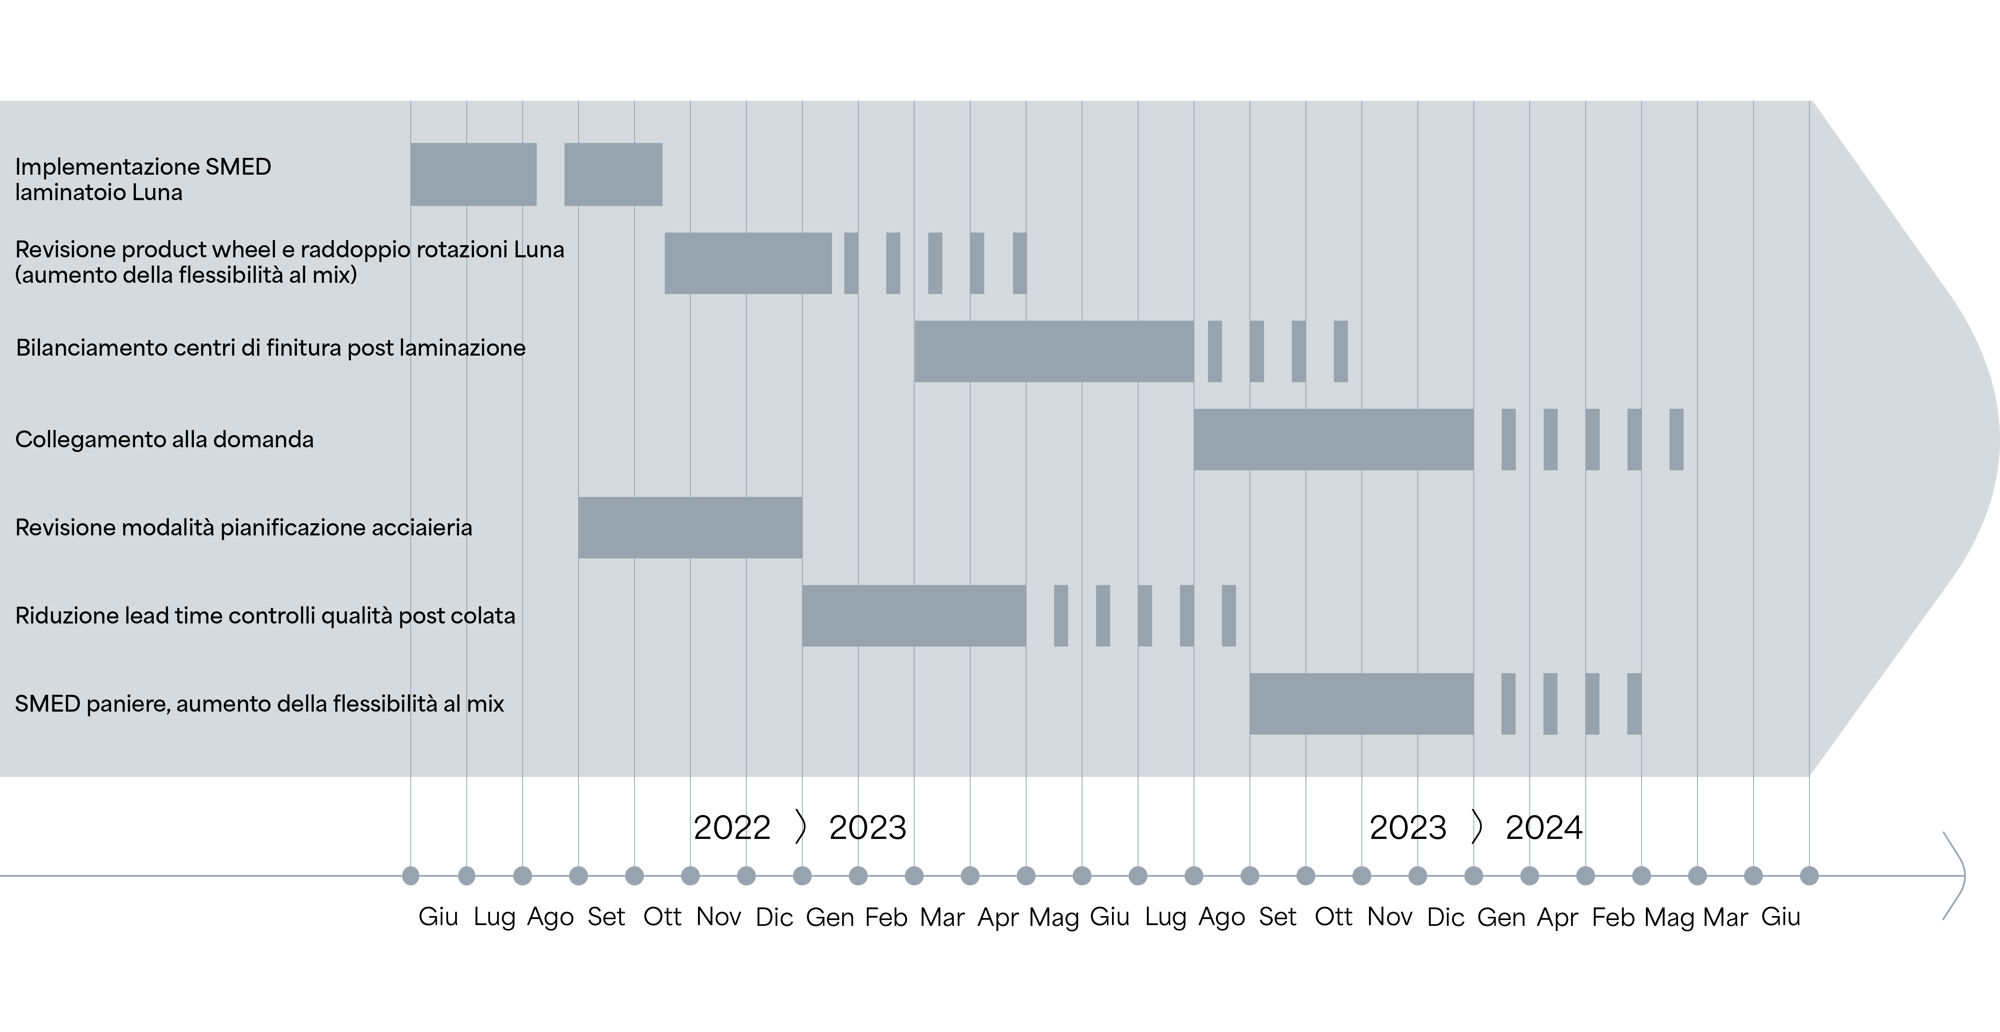
Quali attività e tecniche lean ci hanno permesso di raggiungere l’obiettivo stabilito?

GANTT_Delivery_ABS

Collegamento alla domanda e alla product wheel del laminatoio

Lavorando con produzione e controllo qualità da un lato e forza commerciale e team di pianificazione dall'altro sono state stabilite le migliori azioni da implementare per capire a fondo quali potessero essere i bisogni reali dei clienti. Con il supporto di edxiting è stato organizzato un workshop - lo Steel Game - dedicato all'identificazione dei bisogni dei clienti e al collegamento alla domanda. Una volta creati con ABS i modelli di risposta al mercato abbiamo coinvolto direttamente i clienti nel progetto definendo con loro - nel massimo livello di dettaglio - le azioni e gli strumenti per rispondere alle richieste. Sulla produzione l'effetto è stato quello di livellarla grazie a un miglior collegamento alla domanda mediante l'utilizzo del kanban con alcuni clienti selezionati. Grazie alla visibilità della Product Wheel, alcuni clienti hanno avuto l'opportunità di operare in logica di 'prenotazione della capacità produttiva', potendo riservare uno specifico slot per i loro ordini. Questo approccio ha permesso di testare e ottimizzare il sistema, con potenziali benefici estendibili in futuro.

Revisione in ottica pull del flusso delle finiture

L'intero processo produttivo è stato rivisto andando a identificare i diversi colli di bottiglia per eliminarli in modo da garantire il flusso nelle fasi di finitura evitando interruzioni o aumento delle code.   

Problem solving esteso: miglioramento della puntualità e riduzione dello stock

Con un team multifunzionale - pianificazione, produzione, qualità, commerciale - attraverso l'applicazione della tecnica del problem solving sono state indagate le cause radice degli ostacoli allo scorrere del flusso ed è stato definito un set di azioni che portassero un impatto diretto sulla puntualità e sullo stock. Due aspetti in particolare sono stati rivisti: 
1. Le logiche e i parametri di pianificazione in acciaieria, laminatoio e finiture.
2. Il collegamento delle fasi del processo per abbassare scorte, ridurre il lead time e migliorare la produttività.

Revisione KPI di processo 

Partendo dagli indicatori già utilizzati in ABS si è andati ad analizzare cosa fosse a valore per il cliente, passando da KPI di fase a KPI di processo. Nello specifico è stato rivisto il Lean on Time Production (LOTP) - puntualità sulla data di fine produzione stabilita - e sono stati introdotti altri due indicatori: 
1. Shipped on Time (SOT) per misurare - concluso il processo di lavorazione - il rispetto della data di spedizione del prodotto finito al cliente
2. Lean on Time Delivery (LOTD) per monitorare l'arrivo del materiale al cliente. 
Questa attività è stata interamente svolta a quattro mani con il team ABS composto da figure afferenti a diverse aree aziendali - dal direttore commerciale allo sviluppo del business, dalla logistica alla pianificazione. 

Gestione in pull delle prove di laboratorio e dei collaudi

La fase di collaudo è stata messa a flusso rendendo visibile al laboratorio i campioni tagliati, individuando dei momenti fissi di prelievo dei campioni da parte degli operatori di laboratorio che eseguivano i test e pubblicavano i risultati entro un giorno (dai 4 giorni iniziali). Sono stati ridefiniti i flussi operativi del laboratorio ed è stato implementato il milkrun di prelievo dei provini in logica pull - rendendolo poka yoke - e riducendo così anche il lead time dei test metallografici in laboratorio. Un'ulteriore attività di miglioramento ha riguardato il processo di emissione del certificato di qualità del prodotto: è stato rivisto il flusso informativo collegando la fase di approntamento del materiale (in attesa di essere spedito) alle priorità di emissione dei certificati. 

Pianificazione degli ordini di produzione dell'acciaieria con orizzonti variabili

Per abbassare lo stock tra acciaieria e laminatoio e i parchi a valle del laminatoio è stato ridotto l’orizzonte di programmazione: inizialmente veniva considerato un orizzonte temporale di 5 settimane. In prima istanza gli articoli sono stati classificati sulla base dei volumi e della frequenza di consumo grazie alla tecnica ABC-RRS (tecnica di analisi che si applica in fase di scan e plan). La proposta è stata quella di lavorare con un orizzonte differenziato sulla base della rotazione dell’articolo: 3 settimane su articoli alto rotanti [runners] (consumati per almeno 80% delle settimane nel periodo analizzato) mentre 4 settimane sui medio rotanti [repeaters] e 5 settimane sui basso rotanti [strangers] (consumati per meno del 15% delle settimane nel periodo analizzato). La classificazione è stata poi inserita nel sistema gestionale in modo da pianificare la produzione degli ordini sulla base delle tempistiche previste per ogni categoria. 


CHECK

Abbiamo raggiunto gli obiettivi stabiliti?

La puntualità è aumentata del 7% LOTP - in target rispetto al valore stabilito inizialmente

Le giacenze di semilavorati e prodotto finito sono diminuite del 17% 

A livello di team sono state avviate diverse attività di problem solving che si autoalimentano e il gruppo rimane costantemente coinvolto nel migliorare in autonomia i processi 

Il coinvolgimento delle prime linee dei team commerciale/logistica/produzione/controllo di gestione ha permesso di organizzare meeting settimanali sui progetti in modo tale da agire prontamente in caso di scostamenti dal target

Il team ragiona per processo e non in ottica di costi della singola fase tanto da optare, in alcuni casi, per soluzioni che prevedono un aumento dei costi della singola fase a fronte di una riduzione di quelli di processo


I benefici raggiunti hanno influenzato positivamente il team. Le persone, che si sono rese da subito disponibili dimostrando una notevole propensione al cambiamento, hanno accolto il progetto con entusiasmo. Sono le persone a portare i risultati e solo cambiando il loro comportamento è possibile avere successo nella trasformazione: questa è la vera differenza tra essere lean e fare lean.

Dal punto vendita pilota a tutto il canale di vendita

Il metodo acquisito della riprogettazione del punto vendita pilota ha consentito al management e al team interno di miglioramento di acquisire consapevolezza sui benefici qualitativi e quantitativi della trasformazione Lean. Questo ci ha portato a costruire uno standard Aspiag per l'analisi e la riprogettazione di tutti i processi dei punti vendita e ha consentito di avviare l'estensione dei miglioramenti portati all'interno del punto vendita pilota a tutti i punti vendita del canale in un percorso della durata di 3 anni.

_DSC1820
La riduzione degli sprechi come leva ambientale

In un processo industriale, un prodotto che deve essere eliminato o lavorato nuovamente, oltre a rappresentare un costo economico, comporta un utilizzo non necessario di materie prime, energia, acqua, capacità degli impianti e ore di lavoro.
Migliorare la qualità durante il processo, anziché intervenire soltanto sul prodotto finito, permette quindi di ridurre contemporaneamente i costi della non qualità e l’impatto ambientale della produzione.

Il progetto contribuisce all'ambizione che il Gruppo ha definito nei propri obiettivi ESG al 2030, a partire dal traguardo con il legame più diretto: destinare a recupero il 100% dei rifiuti industriali, azzerando il conferimento in discarica, obiettivo già raggiunto al 93% nel 2025. E poiché in un settore energivoro come quello cartario ogni tonnellata di scarto evitata è anche energia non consumata per produrla, l'efficienza di processo sostiene anche il percorso di riduzione del 47,1%, rispetto al 2019, delle emissioni generate dalle attività produttive e dall'energia acquistata.


Le persone al centro della trasformazione

Migliorare un processo significa prima di tutto cambiare il modo in cui si osservano i problemi, si prendono decisioni e si collabora ogni giorno. Per questo auxiell e Fedrigoni hanno dedicato un percorso specifico alle persone che operano negli stabilimenti, offrendo un programma di formazione e affiancamento, tra attività in aula, coaching e sperimentazione sul campo.

Al centro c'è il Percorso Kata, metodologia che prende il nome dai kata delle arti marziali giapponesi, sequenze di gesti ripetute fino a diventare naturali: guida i team nella definizione degli obiettivi, nell'analisi degli ostacoli e nella verifica delle soluzioni attraverso i dati, con l'ambizione di rendere il miglioramento continuo una pratica quotidiana e condivisa tra siti, funzioni e squadre.

Anche questa dimensione del programma si inserisce nella traiettoria degli obiettivi che il Gruppo si è dato al 2030 sul fronte delle persone, che prevedono il coinvolgimento del 100% dei dipendenti in conversazioni strutturate sulla performance.

«La portata di questo progetto dipende dalla capacità di tenere insieme la trasformazione dei processi e quella dell’organizzazione», aggiunge Riccardo Pavanato, CEO di auxiell.

Value Stream Mapping

per rendere visibili i flussi e individuare i veri colli di bottiglia

0

Analisi VA/NVA e work sampling

per misurare il reale utilizzo delle risorse

0

Relayout dei plant

per eliminare i trasferimenti tra aree e definire metodi pull di collegamento tra le fasi

0

Standardizzazione delle operazioni critiche

con particolare focus sulla saldatura - identificata come collo di bottiglia principale del processo

0

Ridisegno del flusso informativo

tra commerciale, ufficio tecnico e produzione

0

Lean Accounting

per collegare i cantieri operativi alla redditività della value stream

0

Introduzione del Kanban

sulle categorie di componenti ad alta rotazione

0

Avvio di un processo S&OP strutturato

con cruscotti di visibilità per il team commerciale e le operations

0


I risultati

I numeri parlano da soli.

0

Lead time di produzione


0

LT di prod. elementi


0

Efficienza saldatura


0

Tempo ciclo saldatura


0

Tempo di inserimento ordine


0

Giacenza magazzino componenti


Performance
raggiunte

Oggi Masterwatt dispone di strumenti concreti per governare la propria complessità operativa con un sistema scalabile e allineato agli obiettivi di crescita, grazie a un percorso costruito e implementato con il coinvolgimento diretto delle proprie persone. Un’evoluzione che ha già generato benefici operativi misurabili, rafforzando le basi per la crescita futura del business.

Un progetto che si è allargato

I primi risultati hanno convinto Masterwatt a estendere il perimetro del progetto. Ora stiamo lavorando su nuove aree: lo sviluppo prodotto, e un'altra value stream aziendale (quadri elettrici), e la digital transformation. È in corso anche un assessment digitale orientato alla lean organization.

L'azienda sta cercando attivamente di estendere il lean system a tutte le funzioni aziendali - un segnale chiaro di quanto il cambiamento sia stato percepito come reale e sostenibile, non come un intervento episodico.

«In un gruppo delle dimensioni di Fedrigoni, migliorare una singola attività non è sufficiente: è necessario costruire un sistema che renda le performance visibili, aiuti le persone a decidere con maggiore consapevolezza e permetta di estendere le soluzioni efficaci a più stabilimenti. È così che l’efficienza operativa può tradursi in valore economico, ambientale e organizzativo».

Il programma proseguirà nel 2026 e nel 2027 con il progressivo coinvolgimento di tutti gli stabilimenti italiani della divisione, il consolidamento delle attività avviate e la verifica nel tempo dei risultati raggiunti.


Vuoi migliorare le performance della tua azienda?

Leggi anche

1
1

03

Aeroporto di Bologna

Aumentare la puntualità dei decolli eliminando le cause dei ritardi alla radice attraverso la trasformazione dei processi

IMG_1307

I nostri esperti a disposizione per guidare la tua azienda alla trasformazione
Iscriviti alla nostra newsletter e ricevi contenuti esclusivi, consigli pratici e novità direttamente nella tua inbox!